Bei der Auswahl des richtigen Isolationskerns für einen Kühl-Lkw-Aufbau muss die thermische Leistung mit der strukturellen Integrität und den Gewichtsgrenzen der Nutzlast in Einklang gebracht werden. Ingenieure stehen unter enormem Druck, leichtere Verbundplatten zu entwickeln. Extrudiertes Polystyrol (XPS) bietet im Vergleich zu herkömmlichem EPS eine überlegene Feuchtigkeitsbeständigkeit und Druckfestigkeit. Es bewältigt die harten Realitäten des Autobahnverkehrs außergewöhnlich gut. Die Wahl der falschen Dichte oder die Nichtberücksichtigung der Hautverträglichkeit führt jedoch häufig zu Delamination und thermischer Drift. Wir haben diesen Leitfaden erstellt, um Ihnen bei der Bewältigung genau dieser technischen Herausforderungen zu helfen.
Unser Ziel ist es, den Entwicklungs- und Beschaffungsteams einen äußerst objektiven, spezifikationsgesteuerten Rahmen für die Bewertung zur Verfügung zu stellen XPS-Schaum für Kühl-LKW-Paneele . Sie erfahren, wie Sie die Schaumdichte an bestimmte Fahrzeugzonen anpassen. Wir zeigen Ihnen, wie Sie genaue Dicken für Ihr regionales Klima berechnen. Dieser Ansatz gewährleistet eine langfristige Leistung unter dynamischen Transitbedingungen. Es maximiert die lebenswichtige Frachtkapazität und schützt gleichzeitig verderbliche Waren.
Wichtige Erkenntnisse
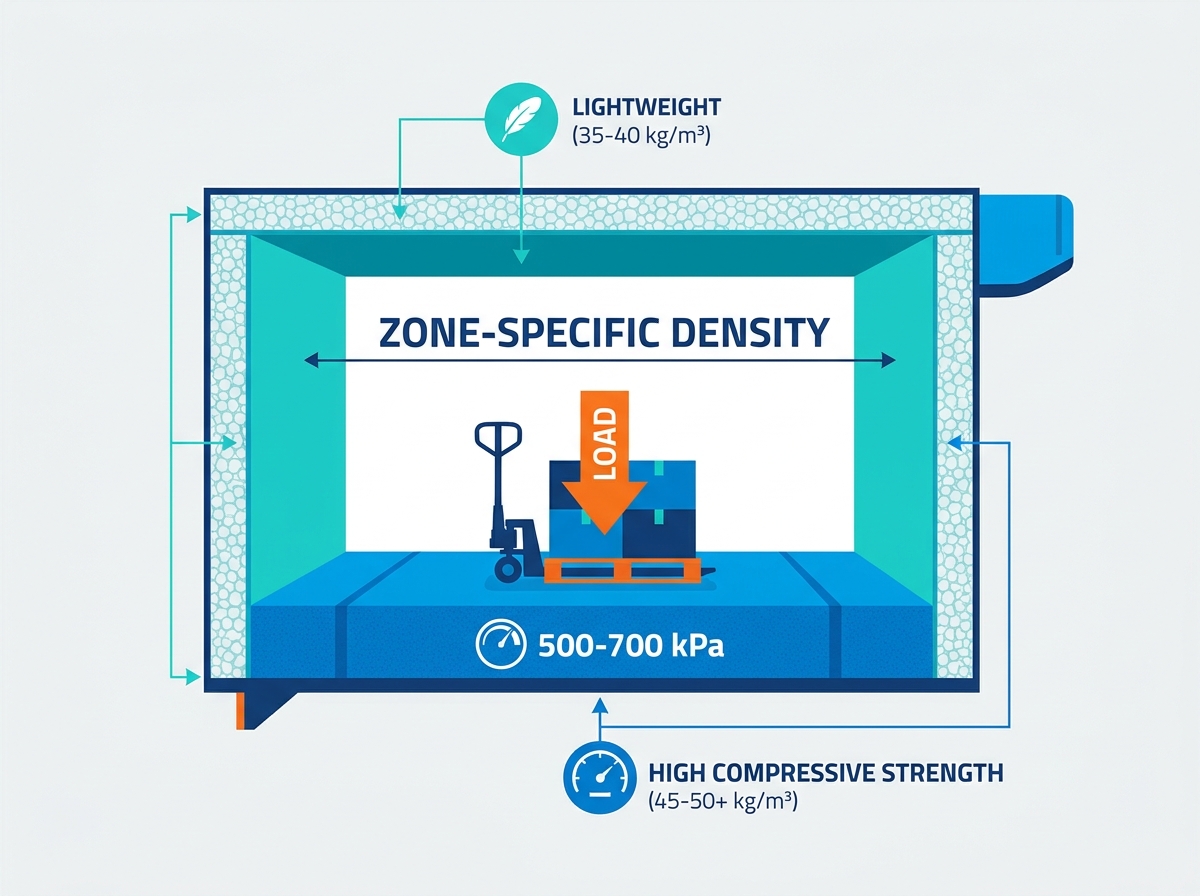
Thermisches vs. strukturelles Gleichgewicht: Geben Sie die Dichte basierend auf der Anwendungszone an – Böden erfordern eine hohe Druckfestigkeit (oft 500+ kPa), während Wände ein geringeres Gewicht bevorzugen.
Auf die Haftung kommt es an: Unvorbereitete XPS-Oberflächen führen zu katastrophalen Paneelversagen; Geben Sie gerillte, geschliffene oder gehobelte Oberflächen an, um eine mechanische Haftung des Klebers zu gewährleisten.
Dickenpräzision: Basierend auf regionalen Klimaextremen und Ladungsanforderungen (gekühlt vs. tiefgefroren), um nutzlastreduzierende Überspezifikationen zu vermeiden.
Lieferantenüberprüfung: Fordern Sie immer Prüfdaten auf Chargenebene für die Wärmeleitfähigkeit (K-Wert) und die Wasserabsorptionsraten an, da es bei der Herstellung häufig zu Abweichungen kommt.
1. Definieren grundlegender Leistungskriterien für die XPS-Isolierung von Kühlfahrzeugen
Die Festlegung strenger Basismetriken ist für die Konstruktion von Verbundplatten nicht verhandelbar. Wenn diese Parameter nicht eingestellt werden, kommt es entweder zu einem sofortigen Wärmeverlust oder zu einem übermäßigen Plattengewicht. Durch thermische Leckagen besteht ein erhebliches Risiko für den Verderb empfindlicher Fracht wie Arzneimittel und Frischwaren. Umgekehrt reduzieren schwere Panels die zulässige Nutzlastkapazität erheblich. Sie erhöhen den Kraftstoffverbrauch auf jeder Strecke. Sie müssen diese Faktoren von Anfang an kontrollieren, indem Sie strenge Labormaßstäbe festlegen.
Wärmeleitfähigkeit (K-Wert)
Normalerweise streben Ingenieure bei Standardtestbedingungen einen Standard-K-Wert von etwa 0,028 bis 0,030 W/m·K an. Diese Kennzahl bestimmt, wie gut der Schaum der Wärmeübertragung über die LKW-Wand widersteht. Sie müssen jedoch ein Phänomen namens „thermische Drift“ sorgfältig berücksichtigen. Während Schaum in der realen Welt altert, diffundieren die Treibmittel in seinen Zellen langsam nach außen. Luft ersetzt nach und nach diese schweren Gase. Dieser physikalische Austausch verringert den anfänglichen Isolationswert im Laufe der Zeit geringfügig. Sie sollten Lieferanten immer nach alten K-Wert-Testergebnissen fragen. Mithilfe dieser Daten können Sie langfristig eine genaue Modellierung durchführen Die XPS-Isolierungsleistung von Kühlfahrzeugen über eine zehnjährige Lebensdauer des Fahrgestells hinweg.
Wasseraufnahme
Feuchtigkeit ist der absolute Feind des thermischen Widerstands. XPS hat hier einen klaren Vorteil gegenüber expandiertem Polystyrol (EPS) oder offenzelligen Polyurethanen. Bei vollständigen Eintauchtests weist es typischerweise Wasserabsorptionsraten von weniger als 1 Vol.-% auf. Diese spezifische Kennzahl bleibt entscheidend für die Aufrechterhaltung der langfristigen Wärmebeständigkeit in der Logistik bei hoher Luftfeuchtigkeit. Während des Be- und Entladevorgangs bildet sich im Inneren von Kühlanhängern schnell Kondenswasser. Wenn Kernmaterialien Wasser absorbieren, steigt ihre Wärmeleitfähigkeit sofort an. Wasser überträgt Wärme exponentiell schneller als eingeschlossenes Gas. Ein trockener Kern garantiert kühle Ladung.
Dimensionsstabilität
Nutzfahrzeuge sind täglich starken Temperaturschwankungen ausgesetzt. Ein Fahrzeug könnte unter eisigen Lagerbedingungen beladen werden und direkt über eine glühend heiße Wüstenautobahn fahren. Sie müssen sich gründlich mit der Dimensionsstabilität befassen. Diese Metrik misst den maximalen Prozentsatz, in dem sich ein Material unter extremen Hitze- und Kälteeinflüssen ausdehnt oder schrumpft. Eine hohe Dimensionsstabilität verhindert gefährliche Verformungen innerhalb der Verbundstruktur. Materialien dehnen sich unterschiedlich schnell aus. Aluminiumhäute dehnen sich schneller aus als Schaumstoffkerne. Wenn sich der Kern während dieser thermischen Zyklen erheblich verschiebt, reißt die Platte im Inneren auseinander.
2. Anpassung von Dichte und Druckfestigkeit an die Anwendungsbereiche
Ein einheitlicher Dichteansatz scheitert im Lkw-Bau kläglich. Dies führt unweigerlich zu Strukturversagen oder unnötigen Materialkosten. Der Der XPS-Sandwichplattenkern muss entsprechend seiner genauen physischen Position in der LKW-Karosserie spezifiziert werden. Verschiedene Zonen unterliegen völlig unterschiedlichen mechanischen Belastungen.
XPS LKW-Wanddämmung und Dächer
Für XPS-LKW-Wanddämmung und Dachplatten, die typische Dichte liegt zwischen 35 und 40 kg/m³. Hier möchte man stark auf Leichtbaueigenschaften setzen. Eine geringere Dichte maximiert die interne Ladekapazität. Es hält das Fahrzeug unter strengen Grenzwerten der Wiegestation. Dennoch bietet diese Dichte immer noch eine ausreichende Steifigkeit gegenüber aerodynamischer Windscherung. Es widersteht ständigen Straßenvibrationen wirksam. Dachpaneele unterliegen einem zusätzlichen Solarwärmegewinn, sind jedoch selten starken physischen Einwirkungen ausgesetzt. Daher ein leichterer Wert von 35 kg/m³ Die Dichte gleicht Wärmeisolierung und Gewichtsersparnis perfekt aus.
XPS-Bodenisolierung für Kühlfahrzeuge
Anhängerböden werden täglich brutal bestraft. Die XPS-Bodenisolierung für Kühlfahrzeuge erfordert einen typischen Dichtebereich von 45 bis 50+ kg/m³. Für diese Bodenverbundstoffe müssen Sie eine außergewöhnlich hohe Druckfestigkeit vorschreiben. In den Spezifikationen sind häufig Werte von 500 kPa bis 700 kPa gefordert. Der Boden muss täglich starken dynamischen Punktbelastungen standhalten. Motorisierte Hubwagen wiegen Tausende von Pfund. Wenn Gabelstapler in den Anhänger fahren, werden winzige Radaufstandsflächen massiv beansprucht. Schwere statische Frachtpaletten erzeugen örtliche Druckstellen. Wenn Sie schwachen Bodenschaum verwenden, wird der Kern sofort zerdrücken. Zerkleinerter Schaum erzeugt Vertiefungen im Boden, reißt die Glasfaseroberfläche ein und ruiniert den Anhänger.
3. Berechnung der XPS-Plattendickenauswahl
Die erforderlichen Innentemperaturen bestimmen direkt Ihre Grundtemperatur Auswahl der XPS-Plattendicke . Sie können diese Dimension nicht erraten. Es erfordert eine präzise thermische Modellierung basierend auf dem spezifischen Frachtprofil des Logistikbetreibers.
Temperatur-Targeting
Unterschiedliche Lieferketten erfordern unterschiedliche interne Klimabedingungen. Frische und gekühlte Waren benötigen in der Regel Temperaturen zwischen 0°C und 5°C. Für diese Anwendungen spezifizieren Sie im Allgemeinen Dicken zwischen 50 mm und 80 mm. Tiefkühlware unterliegt einem weitaus härteren Bereich. Sie benötigen typischerweise -18 °C bis -25 °C. Diese Tiefkühlumgebungen erfordern Platten mit einer Dicke zwischen 100 mm und 120 mm oder mehr. Für den Spezialtransport von Pharmazeutika sind oft ultradicke Platten erforderlich, um die hochsensiblen Impfstofftemperaturen in der Wüste aufrechtzuerhalten.
Umrechnung von K-Wert in R-Wert
Die Umrechnung des K-Werts in den Gesamt-R-Wert bleibt einfach, aber wichtig. Sie berechnen den Gesamtwärmewiderstand des Paneels, indem Sie die Dicke des XPS-Kerns mit den thermischen Eigenschaften der Innen- und Außenhaut kombinieren. Skins können aus FRP (Fiberglas Reinforced Plastic), Aluminium oder CFRT (Continuous Fiber Reinforced Thermoplastic) bestehen. Sie dividieren die Dicke (in Metern) durch den K-Wert, um den R-Wert des Schaums selbst zu ermitteln. Anschließend fügen Sie die spezifischen R-Werte der Häute und etwaiger dazwischenliegender Klebeschichten hinzu. Dies ergibt den gesamten zusammengesetzten R-Wert, der für die HVAC-Dimensionierung erforderlich ist.
Vermeiden Sie eine Überspezifizierung
Sinkende Renditen beeinträchtigen ständig die übermäßige Dicke. Jeder zusätzliche Millimeter Schaum reduziert direkt das für die Fracht verfügbare Innenvolumen. Eine überdimensionierte Dicke verschlingt bei jeder einzelnen Fahrt den Nutzlastraum. Bauen Sie kein 120-mm-Panel, wenn der LKW nur frische Schnittblumen transportiert. Darüber hinaus erfordern übermäßig dicke Platten Profile mit breiterem Umfang und schwerere Rahmen. Dadurch wird das Fahrzeugchassis unnötig mit Eigengewicht belastet.
4. Milderung der Delaminierung: XPS-Kernverklebung für isolierte Lkw
Der häufigste katastrophale Fehler bei gekühlten Verbundplatten ist die Ablösung der Haut. Diese strukturelle Trennung ist in der Regel auf eine schlechte Kernhaftung oder eingeschlossene Ausgasungen zurückzuführen. Die XPS-Kernverklebung für isolierte Lkw erfordert präzise Technik und strenge Umweltkontrollen.
Spezifikationen zur Oberflächenvorbereitung
Verwenden Sie XPS mit glatter Haut niemals direkt aus der Extrusionslinie. Glatte, unberührte Oberflächen lehnen Strukturklebstoffe aktiv ab. Ihnen fehlt die nötige mikroskopische Textur. Sie müssen die Angabe von geschliffenen, gehobelten oder geschlitzten/gerillten XPS-Oberflächen vorschreiben. Diese physikalischen Veränderungen vergrößern die verfügbare Oberfläche exponentiell. Sie erzeugen einen starken mechanischen Halt, in dem sich Klebstoffe sicher verankern können. Eine geschliffene Platte nimmt die Grundierung und den Kleber auf und bildet so eine unzerbrechliche Verbundmatrix.
Klebstoffkompatibilität
Wir bewerten gängige Klebstoffsysteme vor jedem Produktionslauf genau. Polyurethan-basierte (PU) und Epoxidsysteme dominieren den modernen Fertigungsmarkt. Sie interagieren chemisch sehr gut mit XPS. Bitte beachten Sie das hohe Risiko von lösungsmittelhaltigen Klebstoffen. Lösungsmittel schmelzen und zersetzen die Zellstruktur des Polystyrols sofort. Wenn ein Arbeiter einen lösungsmittelhaltigen Kleber aufträgt, löst sich der Schaum zu einer unbrauchbaren Paste auf. Fordern Sie stets Tabellen zur chemischen Verträglichkeit von Ihrem Klebstofflieferanten an.
Kontrolle der Fertigungsumgebung
Eine perfekte Klebstoffformulierung versagt bei schlechten atmosphärischen Bedingungen schnell. Die Laminierung erfordert eine strenge Umweltkontrolle. Sie benötigen hochentwickelte Vakuumpress- oder kontinuierliche Laminiergeräte. Sie müssen die Umgebungsfeuchtigkeit und die Fabriktemperatur genau überwachen. Feuchtigkeit in der Luft kann dazu führen, dass PU-Klebstoffe vorzeitig aufschäumen. Kalte Temperaturen verhindern eine ordnungsgemäße Aushärtung. Die Kontrolle dieser Variablen gewährleistet eine dauerhafte, hohlraumfreie Verbindung über die gesamte massive Plattenoberfläche.
5. Auswahl von Lieferanten und Qualitätssicherung
Die Trennung von Marketing-Hype und zuverlässigen Fertigungskapazitäten erfordert nachhaltige Anstrengungen. Auf Broschüren allein kann man sich nicht verlassen. Beschaffungsteams müssen potenzielle Lieferanten anhand strenger technischer Standards prüfen.
Toleranzüberprüfung
Sie müssen die tatsächlichen Produktionstoleranzen kontinuierlich überprüfen. Legen Sie akzeptable Dickentoleranzen fest fest. Wir empfehlen eine strikte maximale Abweichung von ±1 mm. Eine ungleichmäßige Schaumdicke führt während der Vakuumpressphase zu gefährlichen Schwachstellen. Dies führt zu einem schlechten Laminierdruck und eingeschlossenen Lufteinschlüssen. Diese Lufteinschlüsse dehnen sich in der Sonne aus und drücken die Glasfaserhaut vom Kern weg.
Tabelle: Standardqualitätstoleranzen für Kühl-LKW-Schaum
Verifizierungskategorie
Schlüsselmetrikanforderung
Risiko, wenn es ignoriert wird
Dickentoleranz
Maximal ±1,0 mm
Ungleichmäßiger Laminierdruck, Luftporen
Dichtekonsistenz
±5 % Abweichung pro Charge
Lokale Quetschungen unter Bodenlasten
Wärmeleistung
Verifizierter K-Wert im Alter
Unerwartete thermische Leckage im Laufe der Zeit
Oberflächenrauheit
Gleichmäßig gehobelt oder geschliffen
Vollständige Kleberablösung
Compliance und Zertifizierungen
Suchen Sie nach weltweit anerkannten Qualitätsmerkmalen. ISO 9001 demonstriert grundlegendes werkseigenes Qualitätsmanagement. DIN-Normen gewährleisten die Einhaltung strenger physikalischer Prüfmethoden. Spezifische Transportgenehmigungen wie die ATP-Zertifizierung bleiben für den Kühltransport in ganz Europa von entscheidender Bedeutung. Stellen Sie sicher, dass Ihr Lieferant über aktuelle, überprüfbare Zertifikate verfügt.
Nächste Schritte
Beeilen Sie sich nicht bei der Beschaffung im Flottenmaßstab auf der Grundlage einer einzigen Tabelle. Folgen Sie einem systematischen Validierungsprozess. Wir empfehlen die Durchführung folgender Schritte:
Fordern Sie kleine physische Muster der angestrebten Dichte an.
Fordern Sie Labortestberichte von Drittanbietern an, die die genaue Druckfestigkeit bestätigen.
Führen Sie Laminiertests in kleinen Chargen in Ihrer eigenen Einrichtung durch.
Unterziehen Sie die Testplatten extremen Hitze- und Kältezyklen.
Führen Sie einen zerstörenden Zugtest durch, um sicherzustellen, dass der Klebstoff den Schaum und nicht die Klebelinie aufbricht.
Beweisen Sie die Verklebungsverträglichkeit vollständig, bevor Sie eine Großbestellung für die Flotte tätigen.
Abschluss
Bei der Angabe von XPS geht es nie nur um die Bestellung allgemeiner Schaumstoffblöcke. Es erfordert die Entwicklung eines umfassenden, miteinander verbundenen Verbundsystems. Der innere Kern interagiert dynamisch mit Glasfaserhäuten, Strukturklebstoffen und täglich wechselnden Umweltbelastungen.
Definieren Sie die Dichte streng pro Zone, um das Gesamtgewicht des LKWs und die Haltbarkeit des Bodens auszugleichen.
Um eine dauerhafte Klebeverbindung zu gewährleisten, sind physikalische Oberflächenbehandlungen wie Schleifen oder Rillen erforderlich.
Berechnen Sie präzise Dickenprofile, die genau auf Ihre spezifischen Ziele für die thermische Ladung abgestimmt sind.
Testen Sie die chemische Verträglichkeit von Klebstoffen an kleinen Chargen, bevor Sie mit der Produktion in großem Maßstab beginnen.
Durch die Befolgung dieser spezifischen Schritte können Hersteller leichtere und wesentlich langlebigere Kühlfahrzeuge bauen. Diese Fahrzeuge verrichten jahrelang zuverlässig ihren Dienst. Sie maximieren die betriebliche Nutzlastkapazität und schützen sensible Fracht effizient für Endbenutzer auf der ganzen Welt.
FAQ
F: Warum sollten Sie XPS anstelle von PU (Polyurethan) für Kühl-LKW-Paneele wählen?
A: XPS bietet im Allgemeinen eine bessere strukturelle Steifigkeit und eine deutlich geringere Wasseraufnahme. Es sorgt für eine gleichmäßigere Dichtekontrolle während der kontinuierlichen Plattenlaminierung. Während PU eine etwas bessere anfängliche Wärmebeständigkeit bieten kann, behält XPS seine Kernintegrität in Umgebungen mit hoher Feuchtigkeit besser bei. Es kommt selten zu innerer Fäulnis oder Staunässe, wenn die Außenhaut bei einem Unfall reißt.
F: Wie hoch ist die Mindestdruckfestigkeit für Kühlwagenböden?
A: Die Bodenisolierung erfordert normalerweise mindestens 400 bis 500 kPa. Diese extreme Festigkeit benötigen Sie, um das dynamische Gewicht motorisierter Palettenhubwagen sicher zu tragen. Gabelstapler üben über winzige Räder massive Punktlasten aus. Sinkt der Kern unter diesen Schwellenwert, besteht die Gefahr einer plötzlichen Quetschung, die unmittelbar zur Delaminierung der Oberfläche führt.
F: Kann FRP (Glasfaserverstärkter Kunststoff) direkt mit XPS-Schaum verbunden werden?
A: Ja, Sie können FRP direkt damit verbinden. Allerdings muss die XPS-Oberfläche zunächst richtig vorbereitet werden. Schleifen oder Nuten ist unbedingt erforderlich. Sie müssen außerdem einen gut verträglichen, lösungsmittelfreien Strukturklebstoff verwenden. Ein zweiteiliges PU-Klebstoffsystem sorgt besonders gut für eine dauerhafte, lunkerfreie Verbundverbindung.
F: Wie lange hält ein XPS-Core-Kühlpaneel normalerweise?
A: Hochwertige XPS-Platten können ihre strukturelle und thermische Integrität problemlos 10 bis 15 Jahre lang aufrechterhalten. Dies entspricht erfolgreich dem Standardlebenszyklus des schweren Lkw-Chassis selbst. Um diese lange Lebensdauer zu erreichen, sind geeignete Laminierungstechniken und eine sorgfältige Kantenversiegelung erforderlich. Da die gesamte Straßenfeuchtigkeit vom Kern ferngehalten wird, ist eine langfristige Wärmeleistung gewährleistet.